- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ڈرائی بیگ مینوفیکچرنگ کا عمل: مٹیریل کٹنگ سے لے کر آر ایف ویلڈنگ تک
Sealock 27.12 میگاہرٹز ریڈیو فریکوئنسی ویلڈنگ کا استعمال کرتے ہوئے OEM اور ہول سیل خریداروں کے لیے خشک بیگ تیار کرتا ہے، اور یہ عمل سمجھنے کے قابل ہے کیونکہ یہ بتاتا ہے کہ ایک جیسے کپڑے سے بنے ہوئے دو بیگ بالکل مختلف طریقے سے کام کیوں کرتے ہیں۔ خشک بیگ کی واٹر پروفنگ مواد کے ساتھ نہیں خریدی جاتی ہے - یہ پروڈکشن لائن پر بنائی جاتی ہے، اس وقت سیون کو ویلڈیڈ کیا جاتا ہے۔ یہ تکنیکی تفصیلات کے ساتھ مکمل مینوفیکچرنگ ترتیب پر چلتا ہے جو فیصلہ کرتا ہے کہ آیا سیون برقرار ہے۔
1. اسٹیج ون: میٹریل اسٹیجنگ اور کٹنگ
پیداوار لیپت کپڑے کے رول سے شروع ہوتی ہے۔پیویسی ترپالیاٹی پی یو پرتدار نایلان- کسی بھی چیز کو کاٹنے سے پہلے اسٹیج کیا اور چیک کیا گیا۔ آنے والا معائنہ یہاں اہمیت رکھتا ہے کیونکہ کوٹنگ کی عدم مطابقت، مواد میں نمی، اور ڈائی لاٹ کے درمیان فرق یہ سب متاثر کرتے ہیں جو بعد میں ویلڈنگ اسٹیشن پر ہوتا ہے۔
اس کے بعد پینلز کو ایک خودکار کٹنگ پریس کے ذریعے رول سے عین مطابق ڈیزائن کے طول و عرض پر لگایا جاتا ہے۔ کٹنگ کی درستگی وہی ہے جو بلک رن کو یکساں رکھتی ہے: کچھ ملی میٹر کے فاصلے پر کاٹ دیا گیا پینل ویلڈنگ ڈائی کے نیچے صحیح طریقے سے نہیں بیٹھے گا، اور ویلڈ لائن اس کے ساتھ بڑھ جاتی ہے۔ یہ وہ جگہ ہے جہاں مادی کارکردگی کا تعین کیا جاتا ہے، کیونکہ پینل نیسٹنگ اس بات کا تعین کرتی ہے کہ ہر رول کا کتنا حصہ آف کٹ کے بجائے پروڈکٹ بنتا ہے۔
2. مرحلہ دو: لوڈ بیئرنگ حصوں کی پری اسمبلی
کسی بھی چیز کو سیل کرنے سے پہلے، ہائی ٹینشن انڈسٹریل سلائی بوجھ برداشت کرنے والے عناصر — کندھے کے ہارنیسز، ڈی-رنگ ویبنگ پیچ، بیرونی جیبیں، اور کمک کے پینلز — کو فلیٹ پینلز پر جوڑ دیتی ہے۔
یہاں ترتیب جان بوجھ کر ہے اور یہ ان تفصیلات میں سے ایک ہے جو مناسب طریقے سے انجنیئر بیگ کو سستے سے الگ کرتی ہے: سلائی ہوتی ہے۔پہلےپنروک مہر بن جاتی ہے، لہذا کوئی بھی سوئی تیار شدہ پنروک جھلی میں داخل نہیں ہوتی ہے۔ کوئی بھی چیز جو بعد میں سیل شدہ جسم کے ساتھ جوڑنا ضروری ہے — D-rings، MOLLE اینکرز، والوز — کو جلد کے ذریعے سلائی کرنے کے بجائے مضبوطی کے پیچ پر ویلڈ کیا جاتا ہے۔
3. مرحلہ تین: ڈائی سیٹ اپ
ہر بیگ جیومیٹری کو اپنی ٹولنگ کی ضرورت ہوتی ہے۔ ویلڈ پیٹرن کو اپنی مرضی کے مطابق ڈائی میں ترجمہ کیا جاتا ہے - عام طور پر مشینی پیتل یا ایلومینیم - اوپر اٹھائے ہوئے کناروں کے ساتھ جو ویلڈڈ سیون کی صحیح شکل کی وضاحت کرتے ہیں۔ ڈائی پلیٹ پر سیٹ کی جاتی ہے اور پینل کے ساتھ منسلک ہوتی ہے۔
ڈائی ڈیزائن سیون کی شکل سے زیادہ کام کرتا ہے۔ ابھرے ہوئے کنارے کے پروفائلز کو ٹیئر سیل بنانے کے لیے مشین بنایا جا سکتا ہے، جہاں ایک ہی آپریشن میں ویلڈ اور ٹرم ایج بنتے ہیں، اور ڈائی کنڈیشن براہ راست نتائج پر اثر انداز ہوتی ہے: ایک ڈائی جس میں چپٹا پن ختم ہو گیا ہو یا آلودگی ختم ہو گئی ہو، غیر مساوی دباؤ اور توانائی کی تقسیم دیتی ہے، جو بصورت دیگر اچھی سیون میں کمزور جگہ کے طور پر ظاہر ہوتی ہے۔ ٹولنگ کی صلاحیت بھی وہی ہے جو ایک فیکٹری کو صرف موجودہ سانچوں کو دوبارہ بھرنے کے بجائے ایک نئی شکل بنانے کی اجازت دیتی ہے۔اپنی مرضی کے مطابق صلاحیتوں اور ڈھانچے.
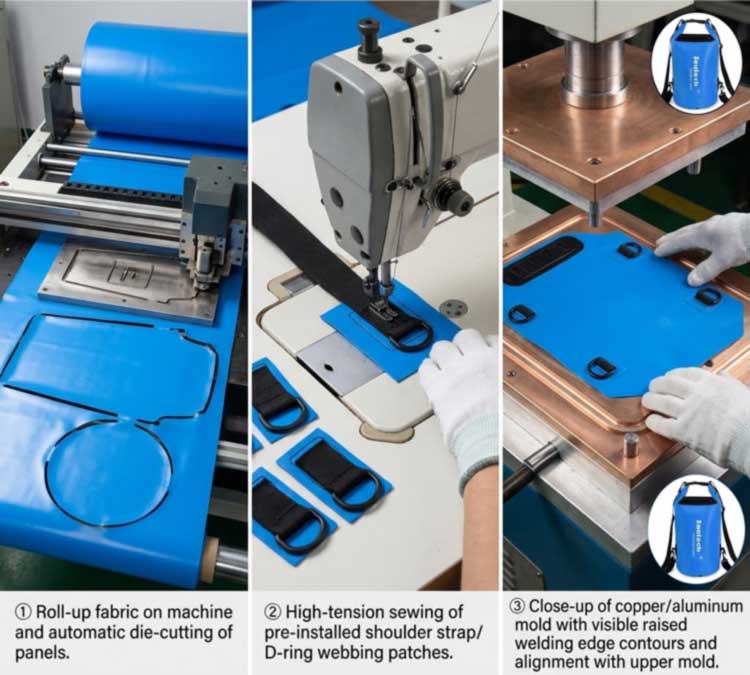
4. مرحلہ 4: RF ویلڈنگ — سیون اصل میں کیسے بنتی ہے۔
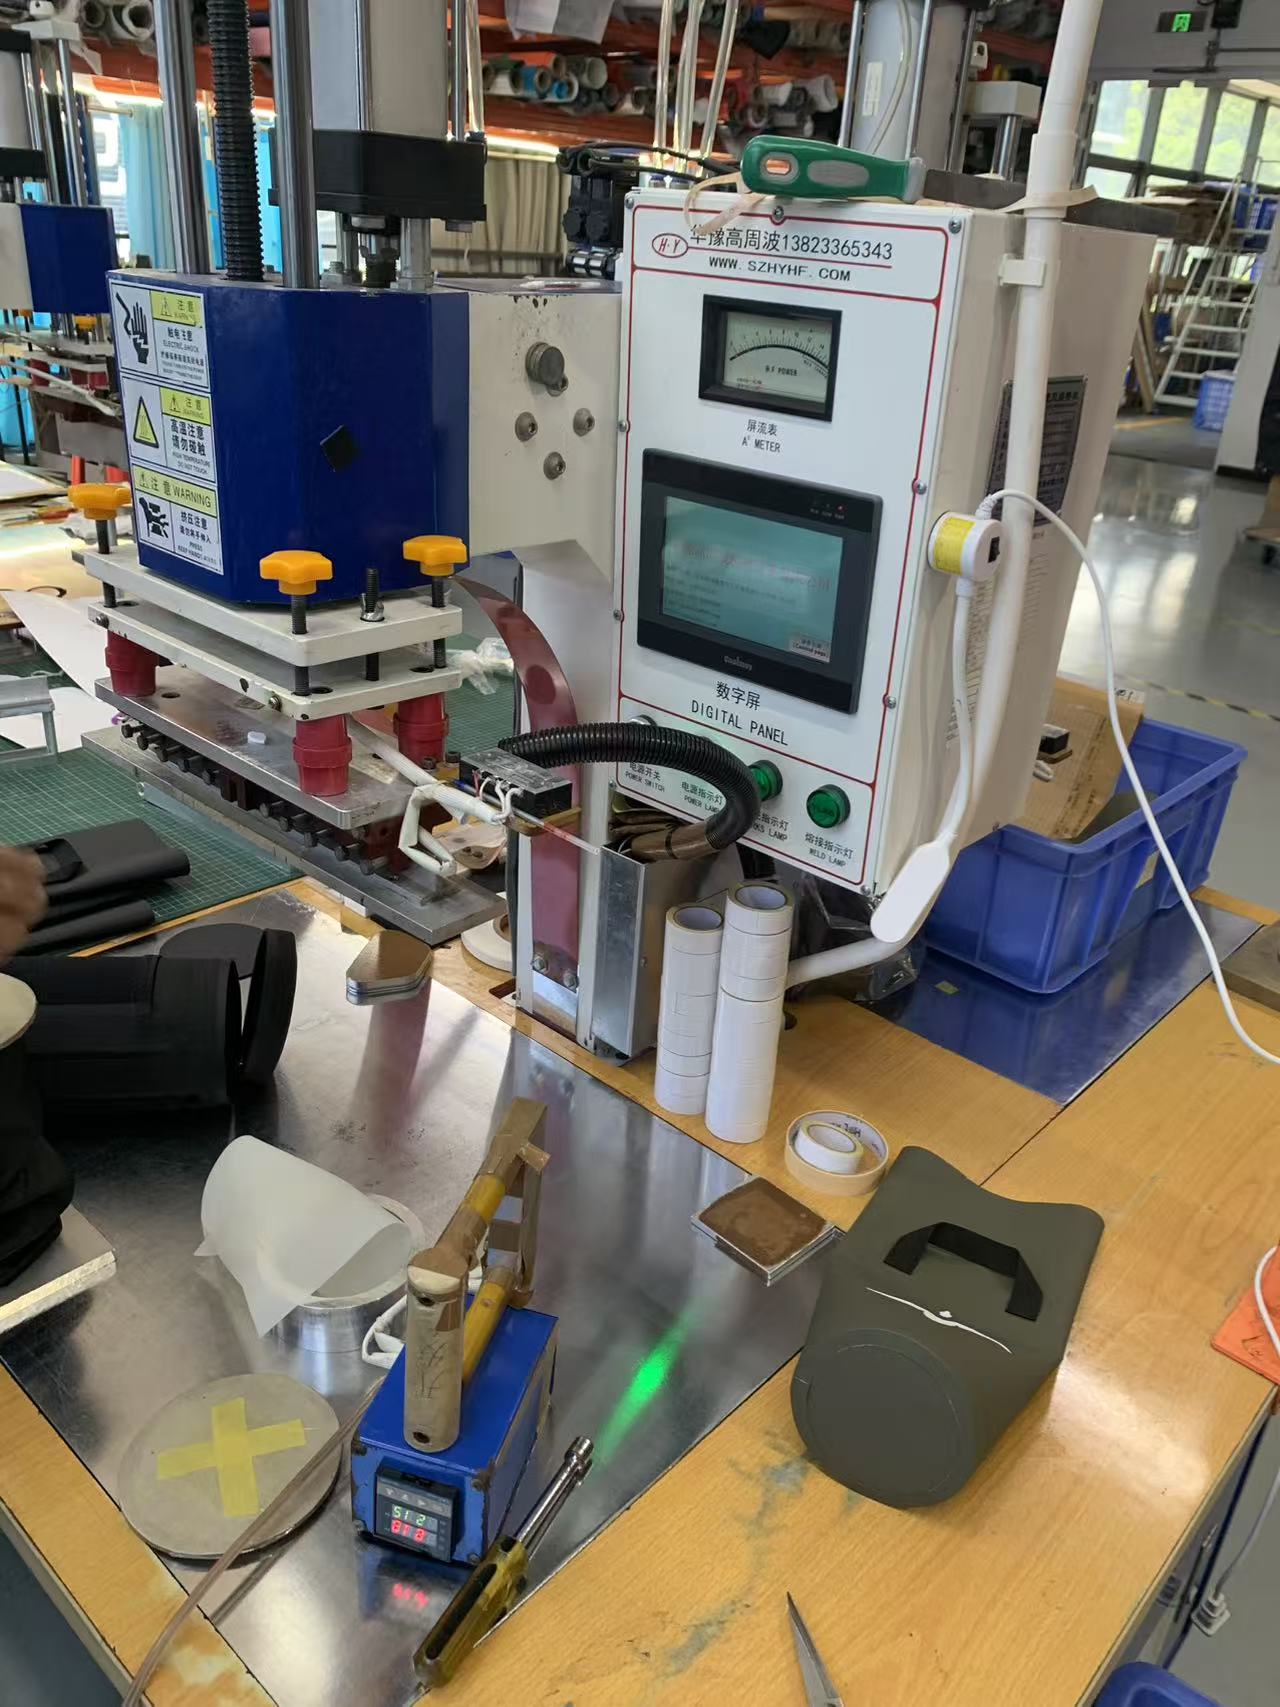
یہ عمل کا مرکز ہے۔ ریڈیو فریکوئنسی ویلڈنگ — جسے ہائی فریکوئنسی یا ڈائی الیکٹرک ویلڈنگ بھی کہا جاتا ہے — تھرمو پلاسٹک کو بیرونی حرارت کے ذریعہ کے بجائے برقی مقناطیسی فیلڈ کا استعمال کرتے ہوئے جوڑتا ہے۔ ترتیب کے چار مراحل ہیں:
- لوڈ ہو رہا ہے۔پینل اوپری ڈائی اور نچلے پلیٹین کے درمیان رکھے گئے ہیں، جس میں ڈائی ویلڈ کی شکل کی وضاحت کرتی ہے۔
- دباؤ۔ایک کلیمپنگ فورس تہوں کو قریبی رابطے میں لاتی ہے - اس کے بغیر، پگھلا ہوا پولیمر ایک بڑے پیمانے پر فیوز نہیں ہو سکتا۔
- آر ایف ایکٹیویشن۔ایک جنریٹر الیکٹروڈز پر 27.12 میگاہرٹز پر اعلی تعدد توانائی کا اطلاق کرتا ہے۔ متبادل فیلڈ مواد میں قطبی مالیکیولز کو تیزی سے دوہراتی ہے، اور یہ اندرونی سالماتی رگڑ گرمی پیدا کرتی ہے۔اندرمواد کو سطح سے اندر لے جانے کے بجائے۔
- دباؤ میں ٹھنڈا ہونا۔پاور رک جاتی ہے لیکن کلیمپنگ جاری رہتی ہے جب تک کہ سیون مضبوط ہو جاتی ہے۔ بہت جلد دباؤ جاری کرنا کمزور ویلڈ کی سب سے عام وجوہات میں سے ایک ہے۔
چونکہ حرارت مواد کے اندر پیدا ہوتی ہے، دونوں تہیں بیک وقت فیوژن درجہ حرارت تک پہنچ جاتی ہیں اور بغیر کسی چپکنے والے، سالوینٹس یا دھاگے کے ایک مسلسل ماس میں بندھ جاتی ہیں۔ صحیح طریقے سے انجام دیا گیا RF ویلڈ عام طور پر پیرنٹ میٹریل کی طرح مضبوط ہوتا ہے — اور یہی وجہ ہے کہ مناسب طریقے سے بنائے گئے خشک بیگ میں سیون کمزور نقطہ نہیں ہے۔
5. کیوں آر ایف ویلڈنگ، اور یہ کیا ویلڈ نہیں کر سکتا
RF ویلڈنگ صرف قطبی تھرموپلاسٹک پر کام کرتی ہے — وہ مواد جن کے مالیکیول برقی مقناطیسی فیلڈ کا جواب دیتے ہیں۔ اس میں پی وی سی، پی یو اور ٹی پی یو، ٹی پی یو لیپت کپڑے، ایوا، اور پی ای ٹی اور نایلان کے مخصوص درجات شامل ہیں۔ غیر قطبی پولی اولفن جیسے پولی تھیلین اور پولی پروپیلین RF توانائی کو خراب طریقے سے جذب کرتے ہیں اور RF-ری ایکٹیو کوٹنگز یا ٹائی لیئرز کے بغیر RF ویلڈیڈ نہیں ہو سکتے۔ اس کے بجائے انہیں گرم ہوا، گرم پچر، یا تسلسل کے طریقوں کی ضرورت ہے۔
یہ مادی انحصار ایک تصریح کا مسئلہ ہے، کوئی معمولی بات نہیں: یہ ایک وجہ ہے کہ PVC اور TPU خشک بیگ کے زمرے پر غلبہ رکھتے ہیں۔ ان مواد کے لیے، RF گرم ہوا، گرم پچر، یا امپلس ویلڈنگ سے زیادہ مضبوط سیون تیار کرتا ہے، یہی وجہ ہے کہ یہ تمام صنعتوں میں ایئر ٹائٹ اور مائع سے تنگ مصنوعات کے لیے معیاری ہے — ٹرک کور اور انفلیٹیبل سے لے کر میڈیکل فلوئڈ بیگ تک، جہاں ہرمیٹک سیل اختیاری نہیں ہے۔
6. وہ پیرامیٹرز جو ویلڈ کے معیار کا فیصلہ کرتے ہیں۔
ایک ویلڈ چار سیٹنگز کا پروڈکٹ ہے، جو ایک بار سیٹ کرنے اور بھول جانے کے بجائے ہر مواد اور موٹائی کے لیے درست کیا جاتا ہے:
| پیرامیٹر | یہ کیا کنٹرول کرتا ہے۔ | فیلور موڈ اگر غلط ہے۔ |
|---|---|---|
| آر ایف پاور | سیل کے پورے علاقے میں اندرونی حرارتی نظام کی شرح | بہت کم: نامکمل فیوژن۔ بہت زیادہ: جلنا، پتلا ہونا |
| رہنے کا وقت | کتنی دیر تک توانائی لگائی جاتی ہے۔ | مختصر: کولڈ ویلڈ۔ طویل: مادی انحطاط |
| دباؤ | تہوں کے درمیان رابطے کی قربت | کم: voids اور چینلز۔ ضرورت سے زیادہ: نچوڑنا اور ایک پتلی، ٹوٹنے والی سیون |
| ٹھنڈک کا وقت | کلیمپ کے تحت استحکام | جلد جاری: سیون سیٹ ہونے سے پہلے الگ ہو جاتی ہے۔ |
پیمانے کے حوالے کے طور پر، چند سیکنڈ کی ویلڈ کے ساتھ پتلی PVC فلم کو سیل کرنا اور ٹھنڈا کرنے کا وقت سیل کے علاقے پر چند سو واٹ کے آرڈر پر آتا ہے — بھاری ترپالوں اور ملٹی لیئر لیمینیٹ کو کافی زیادہ ضرورت ہوتی ہے۔ متعدد مادی متغیرات ان ترتیبات کو تبدیل کرتے ہیں: PVC میں پلاسٹکائزر کی سطح، نمی کا مواد، پگمنٹس اور فلرز، فیبرک ویو، اور فلم کی موٹائی سبھی تبدیل ہوتے ہیں کہ مواد کیسے توانائی جذب کرتا ہے۔ یہی وجہ ہے کہ رنگ کی تبدیلی یا فیبرک کا نیا بیچ خود بخود اس عمل کے لیے غیر جانبدار نہیں ہوتا ہے، اور کیوں ویلڈز کو فرض کرنے کے بجائے دوبارہ قابل بنایا جاتا ہے۔
7. پانچواں مرحلہ: کولنگ، تراشنا، اور فائنل اسمبلی
ویلڈڈ پینلز ایک سرشار کولنگ زون میں چلے جاتے ہیں تاکہ بانڈ بغیر کسی بگاڑ کے سیٹ ہو جائے، پھر بیگ کو فلیش سے تراش کر موڑ دیا جاتا ہے۔ فائنل اسمبلی ان پرزوں کو فٹ کرتی ہے جو پروڈکٹ کو مکمل کرتے ہیں: رول ٹاپ کلوزرز اور بکسلز، زپر جہاں بیان کیا گیا ہے، پٹے، ہینڈلز، پرج والوز، اور شفاف ونڈو پینلز — جو خود ایک ہی مسلسل جلد کے حصے کے طور پر جسم میں ویلڈ کیے جاتے ہیں۔ ہارڈ ویئر جو بوجھ اٹھاتا ہے وہ ویلڈڈ ریانفورسمنٹ پیچ پر منسلک ہوتا ہے، پنروک جھلی کو چھیدے بغیر رکھتا ہے۔
8. اسٹیج سکس: اسے بھیجنے سے پہلے ٹیسٹنگ
ویلڈڈ سیون فرض کرنے کے بجائے تصدیق شدہ ہے۔ شروع ہونے پر، چھلکے کے ٹیسٹ نمونے کے ویلڈز پر کھینچے جاتے ہیں تاکہ اس بات کی تصدیق کی جا سکے کہ پیرامیٹر سیٹ مکمل فیوژن پیدا کر رہا ہے - ناکامی کا موڈ بذات خود تشخیصی ہے، کیونکہ ایک سیون جو انٹرفیس پر صاف طور پر چھیلتی ہے ناکافی بندھن کی نشاندہی کرتی ہے، جب کہ ایک جو بنیادی مواد سے آنسو نکلتا ہے ظاہر کرتا ہے کہ ویلڈ اس کے ارد گرد کے کپڑے سے زیادہ مضبوط ہے۔
تیار بیگز پھر بیان کردہ IPX درجہ بندی کے خلاف مکمل پانی میں ڈوبنے کی جانچ سے گزرتے ہیں، اس کے ساتھ ہینڈلز اور اینکرز پر 1,500 سائیکلوں سے زیادہ لوڈ ٹیسٹنگ کا احاطہ کرنے والے لیبارٹری سوٹ، زپ شدہ ماڈلز پر 3,000 سیل شدہ زپر سائیکل، ٹینسائل اور بانڈنگ کی طاقت، نمک کے اسپرے، رگڑ کی مزاحمت، رنگ کی تیز رفتاری اور رنگ کا فرق۔ ہر بیچ تین مراحل کا کنٹرول چلاتا ہے — آنے والے فیبرک اور ہارڈ ویئر پر IQC، لائن میں ویلڈز اور پروسیسز پر IPQC، AQL سیمپلنگ کے ساتھ OQC، بیچ وسرجن ٹیسٹنگ، اور دستخط شدہ سونے کے نمونے کا موازنہ — کے ساتھ SGS یا QIMA معائنہ دستیاب ہے۔ہر پروڈکشن رن پر لاگو معیار کے معیارات.
9. ویلڈڈ بیٹس سلے اور ٹیپ کیوں ہوتے ہیں۔
سلائی ہوئی سیون سوئی کو پنروک پرت کے ذریعے ہزاروں بار دھکیلتی ہے، پھر سوراخوں کو ڈھانپنے کے لیے ٹیپ پر انحصار کرتی ہے۔ ٹیپ لچکدار، عمر، گرمی، اور کھرچنے کے ساتھ اٹھاتا ہے، اور ایک بار ایسا ہو جاتا ہے، ہر سوئی کا سوراخ ایک داخلی نقطہ ہے۔ ایک ویلڈڈ سیون کو ڈھانپنے کے لیے کوئی سوراخ نہیں ہوتا ہے — لیپت پرتیں ایک مواد میں مل جاتی ہیں۔ کسی بھی تھیلے کے لیے جو ہلکی بارش کے بجائے ڈوبنے سے بچتا ہے، یہ فیصلہ کن فرق ہے، اور یہی وجہ ہے کہ ویلڈڈ کنسٹرکشن حقیقی واٹر پروف مصنوعات کے لیے بنیادی حیثیت رکھتی ہے، چاہے چہرے کا کپڑا کتنا ہی اچھا ہو۔
10. اس عمل پر تیار کردہ مصنوعات
ایک ہی ویلڈڈ عمل پر تیار کردہ ماڈلز، ترجیح کے بجائے قسم کے مطابق ترتیب دیے گئے:
| تصویر | ماڈل | صلاحیت | مواد | درجہ بندی | پروڈکٹ کا صفحہ |
|---|---|---|---|---|---|
|
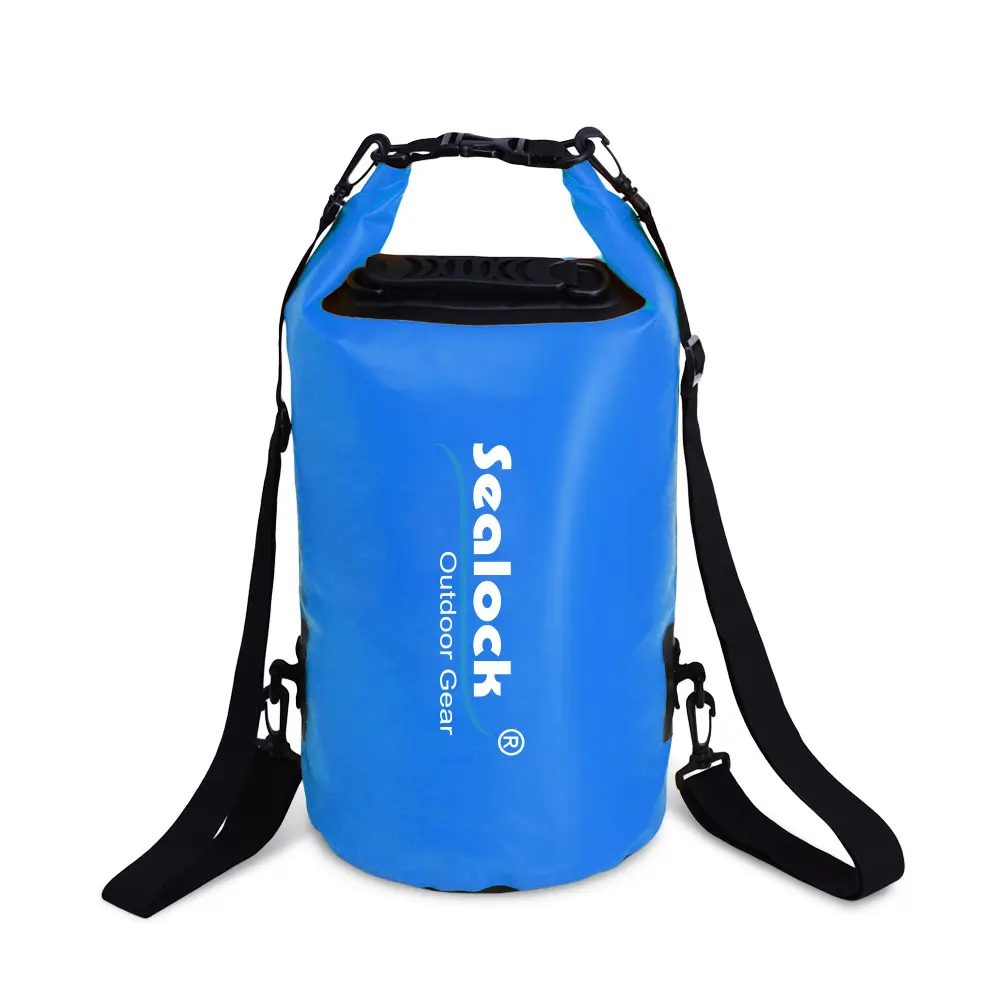
SL-D002 خشک بیگ | 5–63L | 0.5 ملی میٹر 500 ڈی پیویسی | IPX7 | دیکھیں |
|
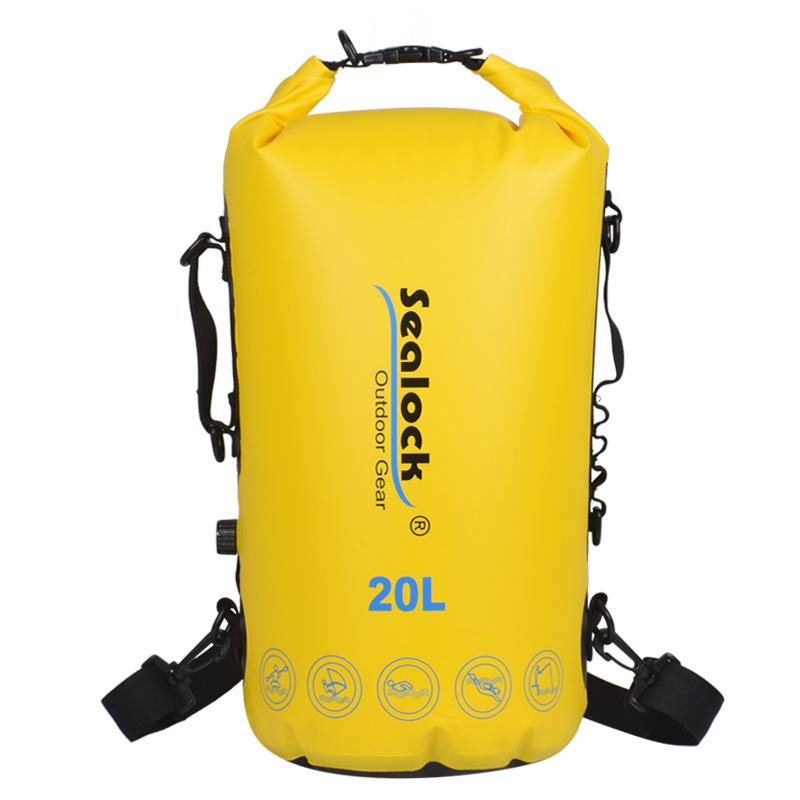
SL-E102 بیگ ڈرائی بیگ | 15/20L | 500D پیویسی، دوہری مہر | IPX7 | دیکھیں |
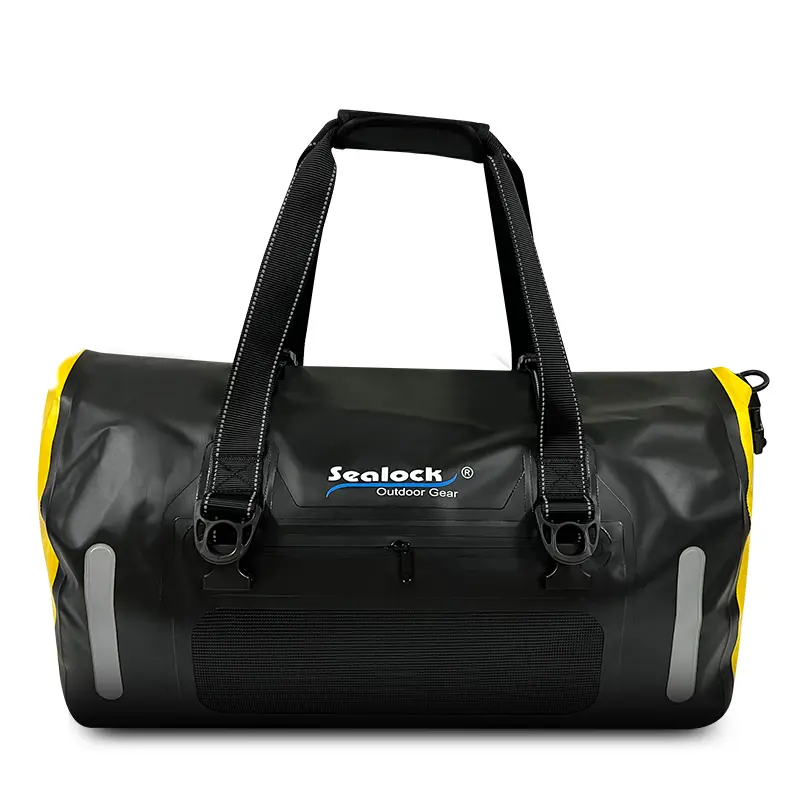
|
SL-K099 ڈفیل | 40/60L | 840D TPU | IPX7 | دیکھیں |
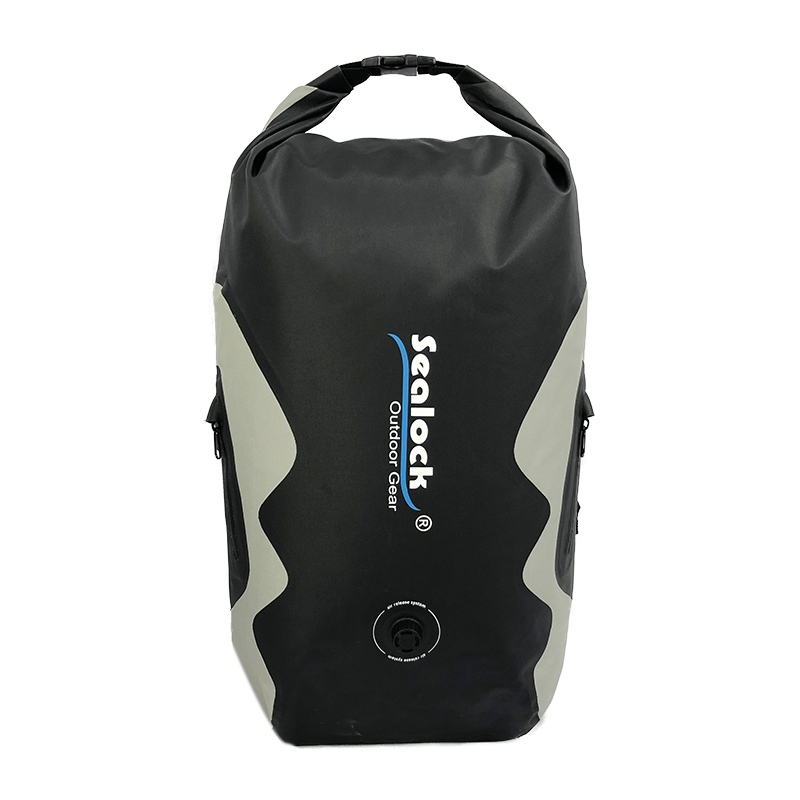
|
SL-E070 خشک بیگ | 25L | 420D TPU | IPX8 | دیکھیں |
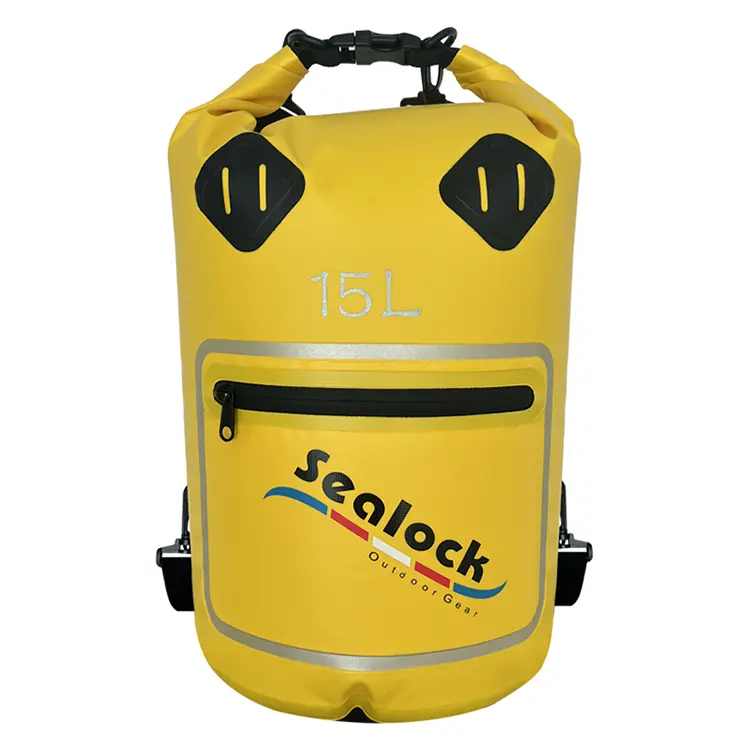
|
SL-D693 ونڈو ڈرائی بیگ | 15/20L | 500D پیویسی + پیویسی فلم | IPX7 | دیکھیں |
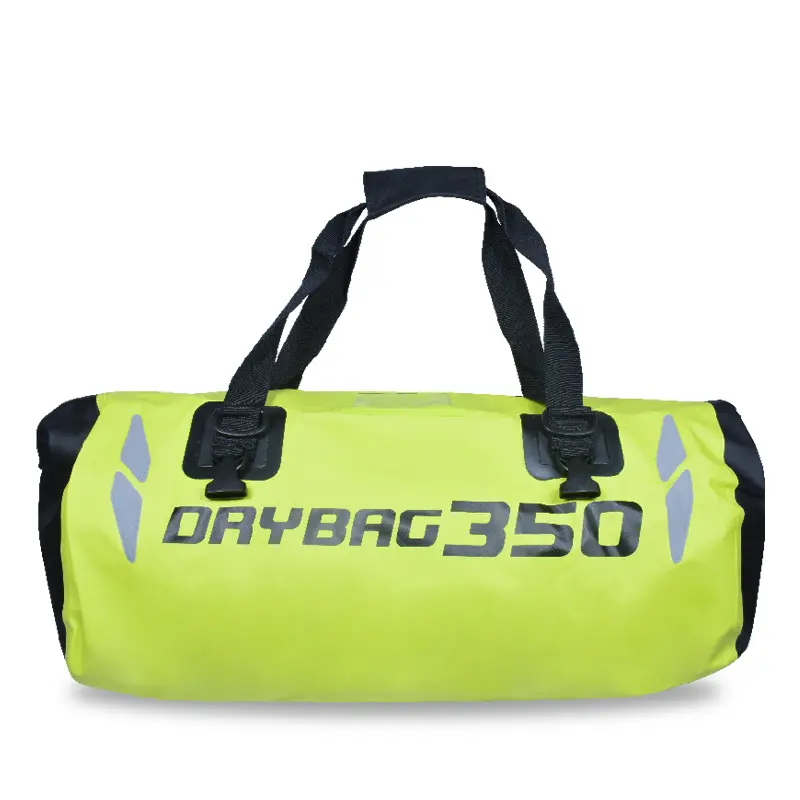
|
SL-C619 موٹر سائیکل بیگ | 35/50L | 500D پیویسی | IPX6 | دیکھیں |
مکمل حدود نیچے بیٹھتے ہیں۔خشک بیگ, خشک بیگ، اورڈفلز. خاکے، نمونے، یا ہدف کی خصوصیت سے گراؤنڈ اپ ڈویلپمنٹ کی حمایت کی جاتی ہے — نئی جیومیٹریوں کا مطلب نئی ٹولنگ ہے، جو کہ کسی رکاوٹ کے بجائے معیاری ترقی کے راستے کا حصہ ہے۔ MOQ 300 پی سیز، نمونے 7-15 دنوں میں، 30-45 دنوں میں بڑی تعداد میں، ڈونگ گوان، چین یا ہو چی منہ سٹی، ویتنام سے۔
11. اکثر پوچھے گئے سوالات
سوال: میرے پولی تھیلین یا پولی پروپیلین بیگ کو RF ویلڈیڈ کیوں نہیں کیا جا سکتا؟
A: کیونکہ وہ پولیمر غیر قطبی ہوتے ہیں — ان کے مالیکیول بمشکل برقی مقناطیسی میدان کا جواب دیتے ہیں، اس لیے تقریباً کوئی اندرونی حرارت پیدا نہیں ہوتی۔ انہیں RF-ری ایکٹیو کوٹنگز یا ٹائی لیئرز، یا ایک مختلف طریقہ جیسے گرم ہوا یا امپلس ویلڈنگ کی ضرورت ہے۔ یہ ایک بنیادی وجہ ہے کہ PVC اور TPU ویلڈڈ واٹر پروف بیگز پر حاوی ہیں۔
سوال: کپڑے کے مقابلے میں ویلڈیڈ سیون کتنی مضبوط ہے؟
A: درست طریقے سے ویلڈیڈ، سیون عام طور پر اتنا ہی مضبوط ہوتا ہے جتنا کہ بنیادی مواد یا اس سے زیادہ مضبوط۔ چھلکے کے ٹیسٹ میں، ایک اچھی ویلڈ انٹرفیس پر الگ ہونے کے بجائے بیس فیبرک کے ذریعے آنسو کرتی ہے — اگر سیون صاف طور پر الگ ہو جائے تو پیرامیٹرز غلط تھے۔
س: ہم نے رنگ بدلا اور ویلڈز فیل ہونے لگے - ایسا کیوں ہوگا؟
A: پگمنٹس اور فلرز تبدیل کرتے ہیں کہ مواد RF توانائی کو کیسے جذب کرتا ہے، جیسا کہ پلاسٹکائزر کی سطح، نمی کا مواد، اور موٹائی۔ ایک نئے رنگ یا تانے بانے کے بیچ کو مختلف طاقت، رہائش یا دباؤ کی ترتیب درکار ہو سکتی ہے۔ ویلڈز کو رن کے آغاز میں چھلکے کے ٹیسٹ کے ساتھ دوبارہ کوالیفائی کیا جانا چاہیے، اس مفروضے پر نہیں لیا جانا چاہیے کہ "ایک ہی مواد" کا مطلب ہے "ایک جیسی ترتیبات"۔
سوال: کیا واٹر پروف بیگ پر ٹیپ شدہ سیون کبھی قابل قبول ہے؟
A: ہلکی بارش سے تحفظ کے لیے یہ کام کر سکتا ہے، لیکن وسرجن کے لیے نہیں۔ سلائی پنروک پرت کو ہزاروں بار سوراخ کرتی ہے اور ان سوراخوں کو ڈھانپنے والی ٹیپ لچک، گرمی اور عمر کے ساتھ اٹھتی ہے۔ اگر تصریح کہتی ہے کہ آبدوز ہے، تو اسے ویلڈنگ کرنا ہوگی۔
سوال: اپنی مرضی کے مطابق بیگ کی شکل میں لاگت اور لیڈ ٹائم کیوں شامل ہوتا ہے؟
A: ہر جیومیٹری کو اپنی مشینی ڈائی کی ضرورت ہوتی ہے، جو کہ ایک وقتی ٹولنگ لاگت ہے اور نمونے لینے سے پہلے لیڈ ٹائم مرحلہ ہے۔ یہی وجہ ہے کہ ایک نئی شکل موجودہ ماڈل پر رنگ کی تبدیلی سے زیادہ کم از کم لے جاتی ہے۔
سوال: کیا مختلف مواد کو ایک دوسرے سے ویلڈیڈ کیا جا سکتا ہے؟
A: مطابقت پذیر قطبی مواد ہو سکتا ہے — ایک شفاف PVC فلم ونڈو کو PVC ترپال باڈی میں ویلڈ کیا جاتا ہے ایک معمول کی مثال ہے۔ متضاد پولیمر، یا ایک قطبی کو غیر قطبی مواد کے ساتھ ملانا، وہ جگہ ہے جہاں بانڈز ناکام ہو جاتے ہیں، اس لیے نمونے لینے کے مرحلے پر مواد کی جوڑی کی تصدیق ہو جاتی ہے۔
ایک پروسیس واک تھرو یا نمونے کی درخواست کریں۔
ویلڈنگ لائن کی ویڈیو واک کے لیے، ویلڈ ٹیسٹ ڈیٹا، نمونے، یا مکمل OEM/ODM تجویز،ایک انکوائری جمع کروائیں. سی لاک 24 گھنٹوں کے اندر اندر خریداری کی پوچھ گچھ کا جواب دیتا ہے۔